Las herramientas de perforación operan en algunos de los entornos más abrasivos y corrosivos imaginables, por lo que su protección es fundamental para su longevidad y rendimiento. Comprender las particularidades de los recubrimientos de zinc es fundamental para maximizar la resiliencia de su equipo. Este blog explorará las diferencias entre los acabados galvanizados por inmersión en caliente y otros acabados galvanizados.
Elegir el recubrimiento protector adecuado impacta directamente en la eficiencia operativa y los costos de reemplazo. Analizaremos en profundidad cómo estos diferentes procesos de galvanización afectan la durabilidad, la adhesión y la vida útil general de sus valiosas herramientas de perforación, ayudándole a tomar decisiones informadas para una mayor resiliencia.
¿Qué es el galvanizado por inmersión en caliente?
El galvanizado por inmersión en caliente es un método muy eficaz para aplicar un recubrimiento protector de zinc al acero o al hierro. El proceso consiste en limpiar a fondo la pieza de acero y luego sumergirla en un baño de zinc fundido, que normalmente se mantiene a temperaturas de alrededor de 450 °C (840 °F).
Mientras está sumergido, el zinc se une metalúrgicamente al hierro del acero, formando una serie de capas duraderas de aleación de zinc-hierro, rematadas por una capa exterior de zinc puro.
Este recubrimiento proporciona una sólida barrera contra los elementos corrosivos y una protección catódica ( de sacrificio ), en la que el zinc se corroe preferentemente al acero, prolongando significativamente la vida útil del metal, especialmente en entornos exteriores o industriales adversos.
¿Qué es galvanizado?
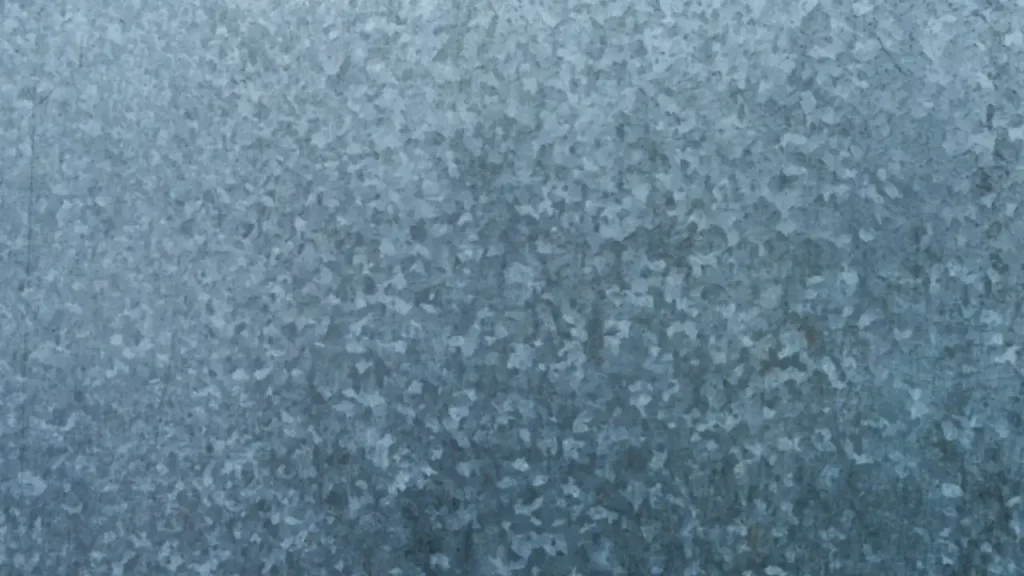
La galvanización es un término general que describe el proceso de aplicar un recubrimiento protector de zinc al acero o al hierro para prevenir la oxidación. Esto se puede lograr mediante diversos métodos, siendo el más común la galvanización por inmersión en caliente, pero también se incluyen la electrogalvanización (recubrimiento de zinc), la sherardización y la pulverización de zinc.
El zinc actúa como una capa de sacrificio, corroyéndose antes que el acero, y también proporciona una barrera que impide que las sustancias corrosivas alcancen el metal base. Esto prolonga significativamente la vida útil de los productos de acero, haciéndolos adecuados para una amplia gama de aplicaciones que requieren resistencia a la corrosión.
Galvanizado por inmersión en caliente vs. galvanizado
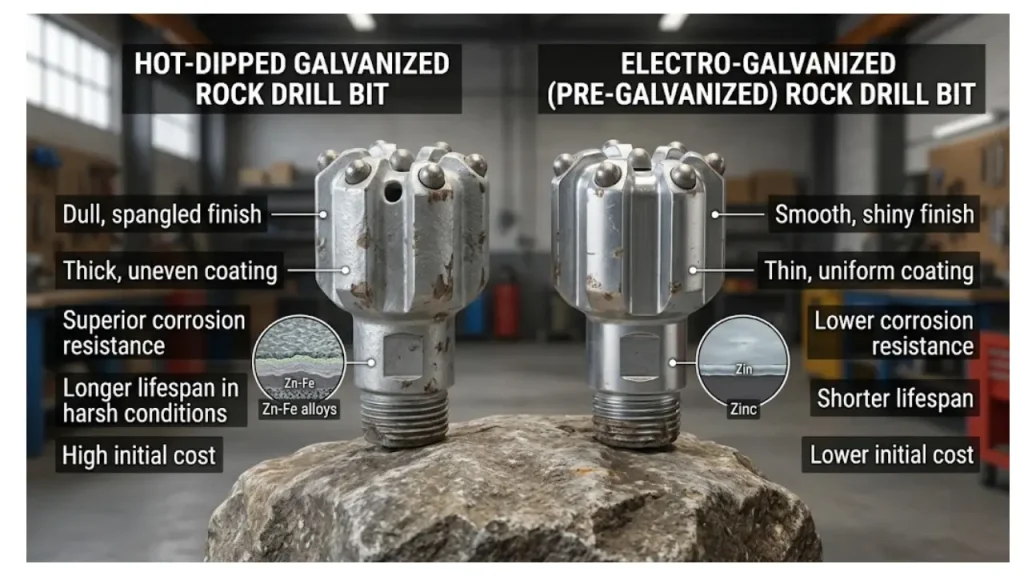
Comprender la diferencia entre los recubrimientos galvanizados por inmersión en caliente y otros recubrimientos galvanizados es crucial para seleccionar la protección anticorrosiva óptima para sus productos de acero, en particular las herramientas de perforación. Si bien ambos utilizan zinc, sus métodos de aplicación ofrecen resultados muy diferentes en cuanto a durabilidad y rendimiento.
Esta comparación detallará las diferencias clave, lo que le ayudará a tomar una decisión informada para mejorar la resistencia y la longevidad de su equipo en entornos exigentes.
Proceso de Solicitud
El galvanizado por inmersión en caliente consiste en sumergir el acero completamente limpio en un baño de zinc fundido. Este proceso de alta temperatura crea una unión metalúrgica, formando múltiples capas de aleaciones de zinc y hierro y una capa exterior de zinc puro sobre la superficie del acero.
En cambio, otros métodos de galvanización, como el electrogalvanizado (zincado), aplican zinc mediante un proceso electroquímico a temperatura ambiente. Esto da como resultado una unión puramente mecánica, típicamente una capa de zinc más delgada y uniforme, sin la formación de aleación característica de la inmersión en caliente.
Espesor del recubrimiento
Los recubrimientos galvanizados por inmersión en caliente son significativamente más gruesos, generalmente de 60 a 100 micras, o incluso más. Esta sustancial capa de zinc proporciona una barrera robusta y una mayor reserva de protección, lo que prolonga su vida útil en condiciones adversas.
Los recubrimientos cincados son considerablemente más delgados, generalmente de entre 5 y 10 micras. Si bien esta fina capa ofrece cierta resistencia inicial a la corrosión, su espesor limitado implica que se desgastará mucho más rápido, ofreciendo menor protección a largo plazo, especialmente en entornos agresivos.
Adhesión y durabilidad
La unión metalúrgica que se forma durante el galvanizado por inmersión en caliente crea una adhesión increíblemente fuerte entre el zinc y el acero. Esto confiere al recubrimiento una alta resistencia al astillado, descascarillado y abrasión, garantizando su integridad incluso bajo tensión física durante las operaciones de perforación.
Los recubrimientos cincados, gracias a su unión mecánica, son menos adherentes y más susceptibles a sufrir daños. Pueden rayarse o astillarse con mayor facilidad, exponiendo el acero subyacente a la corrosión, lo que compromete prematuramente la barrera protectora.
Mecanismo de protección contra la corrosión
La galvanización por inmersión en caliente proporciona una barrera de protección superior gracias a su espesor y robustez. Fundamentalmente, ofrece una excelente protección catódica (de sacrificio): si el recubrimiento se daña, el zinc circundante se corroerá antes que el acero subyacente, protegiendo así el metal base de la oxidación.
El zincado ofrece principalmente protección de barrera. Si bien ofrece cierta protección, su delgadez limita su eficacia. Una vez que se rompe la fina capa de zinc, el acero subyacente queda expuesto más rápidamente a elementos corrosivos.
Apariencia
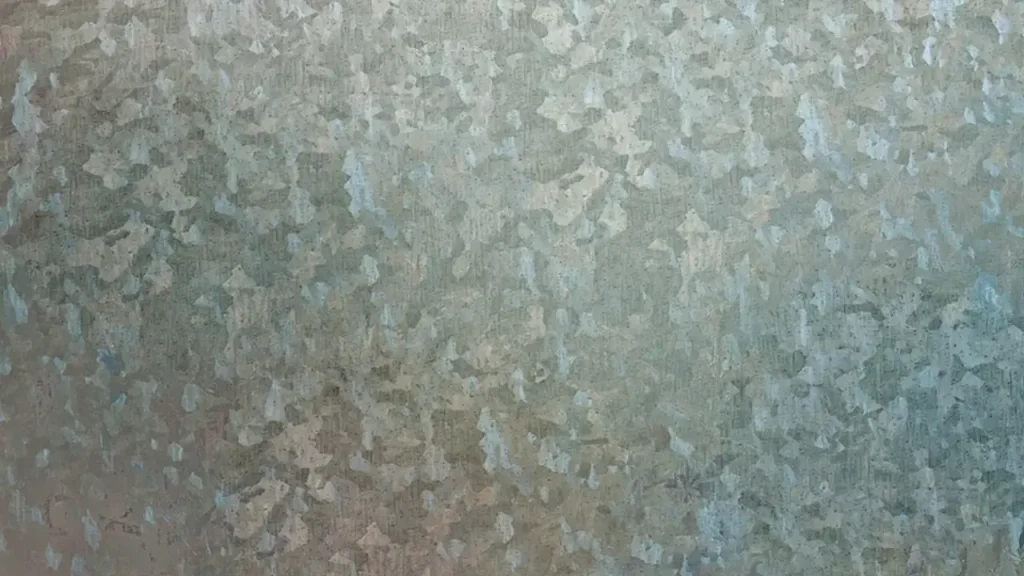
Las superficies galvanizadas por inmersión en caliente suelen tener un aspecto gris opaco, algo rugoso y a menudo irregular, a veces con patrones floreados, debido al recubrimiento más grueso y al proceso de enfriamiento. Este acabado suele ser adecuado para aplicaciones industriales o de construcción donde la funcionalidad prima sobre la estética.
Los artículos cincados, al ser más finos y de aplicación más uniforme, presentan un acabado más brillante, liso y estéticamente más atractivo, a menudo con un tono plateado, azul o amarillo (debido a la conversión de cromato). Esto los hace ideales para aplicaciones donde el atractivo visual es importante y el riesgo de corrosión es menor.
A continuación se muestran algunas diferencias entre los recubrimientos galvanizados por inmersión en caliente y los recubrimientos galvanizados:
| Elemento | Galvanizado en caliente | Otros galvanizados (por ejemplo, cincados) |
| Proceso de Solicitud | Inmersión en zinc fundido; se forma un enlace metalúrgico | Deposición electroquímica; enlace mecánico |
| Espesor del recubrimiento | 60-100+ micrones (de espesor) | 5-10 micras (delgadas) |
| Adhesión | Excelente (unión metalúrgica), muy durable. | Buena (unión mecánica), menos resistente al astillado. |
| Protección contra la corrosión | Barrera superior y protección sacrificial (catódica) | Principalmente barrera, protección sacrificial limitada |
| Apariencia | Gris opaco, rugoso, a veces no uniforme (lentejuela) | Brillante, suave, uniforme (tinte plateado, azul o amarillo) |
| Costo | Generalmente, el costo inicial del proceso de recubrimiento es más alto. | Generalmente, el costo inicial del proceso de recubrimiento es más bajo. |
| Durabilidad en entornos hostiles | Excelente; larga vida útil | Moderado; vida útil más corta en condiciones corrosivas |
| Idoneidad de la aplicación | Ambientes exteriores, industriales, marinos y altamente corrosivos. | Interior, ambientes templados, aplicaciones estéticas. |
Brocas galvanizadas por inmersión en caliente frente a brocas galvanizadas

Las brocas galvanizadas por inmersión en caliente y las galvanizadas convencionales utilizan un recubrimiento de zinc para mejorar la resistencia a la corrosión, pero sus procesos de fabricación y características de recubrimiento pueden diferir. Para los compradores y los profesionales de la perforación, comprender estas diferencias ayuda a determinar qué opción ofrece mayor durabilidad, protección de la superficie, rentabilidad y rendimiento en entornos de trabajo específicos.
1. Proceso de recubrimiento
Las brocas galvanizadas por inmersión en caliente se fabrican sumergiendo componentes de acero en zinc fundido, lo que permite que el zinc forme una capa protectora con enlaces metalúrgicos. Las brocas galvanizadas convencionales pueden utilizar métodos como la electrogalvanización, que deposita zinc sobre la superficie mediante un proceso eléctrico. El método de fabricación influye en el espesor y la protección del recubrimiento.
2. Espesor del revestimiento
El galvanizado por inmersión en caliente generalmente produce un recubrimiento de zinc más grueso y resistente que el galvanizado electrolítico. Este recubrimiento adicional proporciona mayor protección contra el desgaste mecánico y la exposición ambiental. Las brocas galvanizadas estándar suelen tener un recubrimiento más delgado y uniforme, adecuado cuando la protección contra la corrosión de alta resistencia no es el requisito principal.
3. Resistencia a la corrosión
Las brocas galvanizadas por inmersión en caliente generalmente ofrecen mayor resistencia a la corrosión a largo plazo, ya que su recubrimiento de zinc más grueso proporciona una protección adicional. Son más adecuadas para ambientes húmedos, exteriores o exigentes. Las brocas galvanizadas con recubrimientos más delgados también resisten la humedad y la oxidación comunes, pero podrían requerir reemplazo antes en caso de exposición severa.
4. Durabilidad
La capa de zinc más gruesa que se obtiene con el galvanizado en caliente puede mejorar la durabilidad general de la broca. Sin embargo, el recubrimiento de zinc en sí no determina el rendimiento de corte. La geometría de la broca, la calidad del acero, el tratamiento térmico, la composición del carburo y el diseño del filo siguen siendo factores más importantes a la hora de evaluar la durabilidad de la perforación.
5. Apariencia de la superficie
Las superficies galvanizadas por inmersión en caliente suelen tener un aspecto ligeramente más grueso, texturizado o moteado debido al proceso de galvanizado con zinc fundido. Las brocas galvanizadas estándar suelen tener una superficie plateada más lisa y uniforme. Si bien la apariencia puede indicar diferencias en el proceso de fabricación, no debe utilizarse como único criterio para evaluar la calidad o la vida útil de una broca.
6. aplicaciones
Las brocas galvanizadas en caliente son más adecuadas cuando la protección contra la corrosión es fundamental, como en aplicaciones exigentes al aire libre o en ambientes húmedos. Las brocas galvanizadas estándar suelen ser más apropiadas para entornos de uso general donde una resistencia moderada a la corrosión es suficiente. En ambos casos, el material y el diseño de corte de la broca deben coincidir con el material que se va a perforar.
7. Costo
El galvanizado por inmersión en caliente puede requerir un procesamiento adicional y un recubrimiento de zinc más grueso, lo que puede aumentar los costos de fabricación en comparación con los recubrimientos galvanizados más delgados. Por lo tanto, las brocas galvanizadas estándar pueden ser más económicas para uso general. Sin embargo, la opción más rentable depende de las condiciones de servicio, la vida útil esperada, la frecuencia de reemplazo y el valor de la protección contra la corrosión.
| Aspecto | Brocas galvanizadas por inmersión en caliente | Brocas galvanizadas |
|---|---|---|
| Proceso de recubrimiento | Sumergido en zinc fundido | A menudo se utiliza el proceso de electrogalvanizado u otro proceso de recubrimiento de zinc. |
| Espesor de revestimiento | Generalmente más grueso | Generalmente más delgado |
| Resistencia a la corrosión | Excelente para entornos exigentes | Bueno para entornos normales |
| Durabilidad del recubrimiento | Alto | Moderado a bueno |
| Apariencia superficial | A menudo texturizado o con lentejuelas | Generalmente más suave y uniforme |
| Mejores aplicaciones | Condiciones exteriores, húmedas y exigentes | Perforación de uso general |
| Costo | A menudo más alto | Generalmente más económico |
| Rendimiento de corte | Determinado principalmente por el material y la geometría de la broca. | Determinado principalmente por el material y la geometría de la broca. |
La principal diferencia radica en el proceso de recubrimiento de zinc y la protección resultante, no necesariamente en la capacidad de perforación en sí. Al elegir entre ambas opciones, considere el entorno de trabajo, la exposición a la corrosión, el material de la broca, la geometría de corte y la vida útil prevista.
Anclajes autoperforantes galvanizados por inmersión en caliente frente a anclajes autoperforantes galvanizados
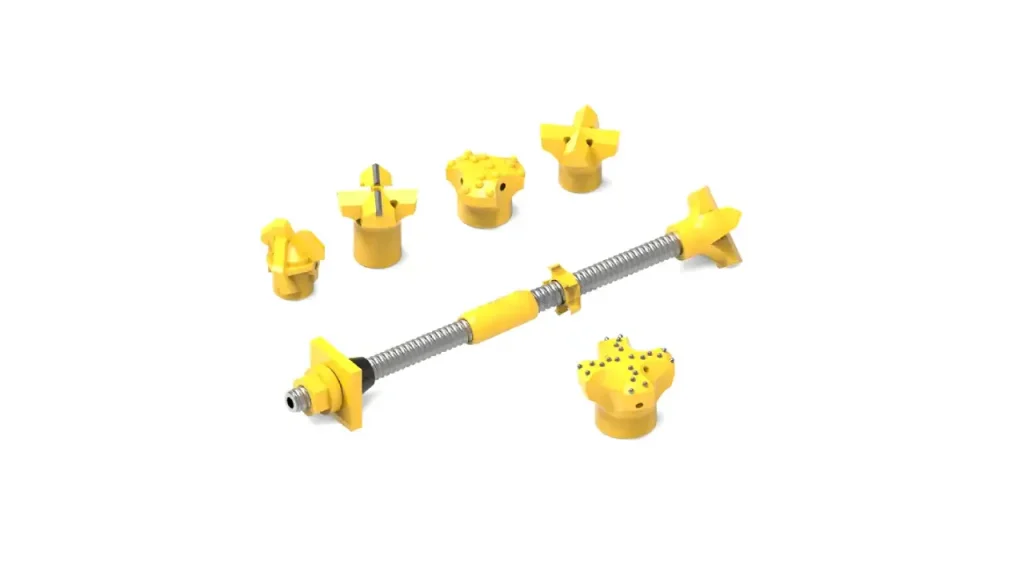
Al seleccionar anclajes autoperforantes para proyectos geotécnicos exigentes, el tipo de recubrimiento de zinc influye significativamente en el rendimiento y la durabilidad. Si bien tanto el galvanizado como el galvanizado en caliente se refieren a la protección con zinc, sus métodos de aplicación producen resultados muy diferentes, cruciales para sus herramientas SDA.
Esta comparación destaca las diferencias clave y le ayuda a elegir la protección óptima contra la corrosión para mejorar la resiliencia y la vida útil de sus anclajes autoperforantes en entornos desafiantes.
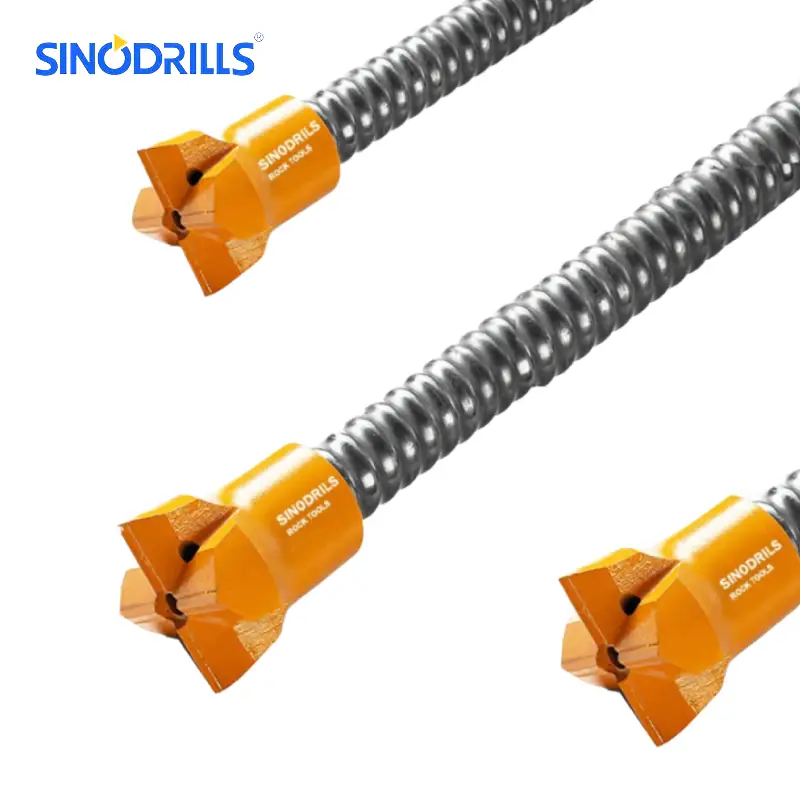
Anclajes autoperforantes recomendados
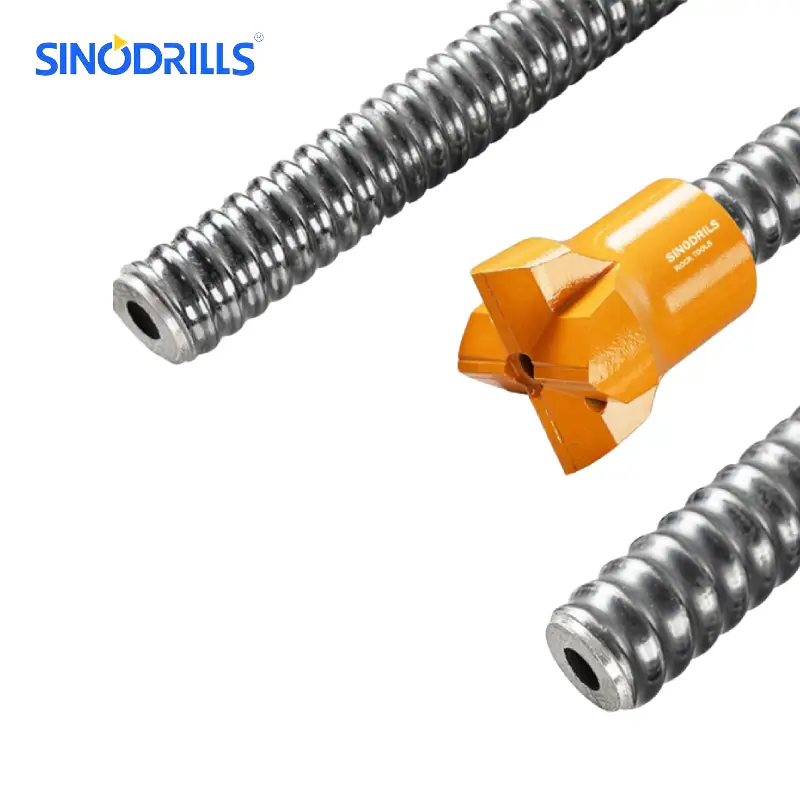
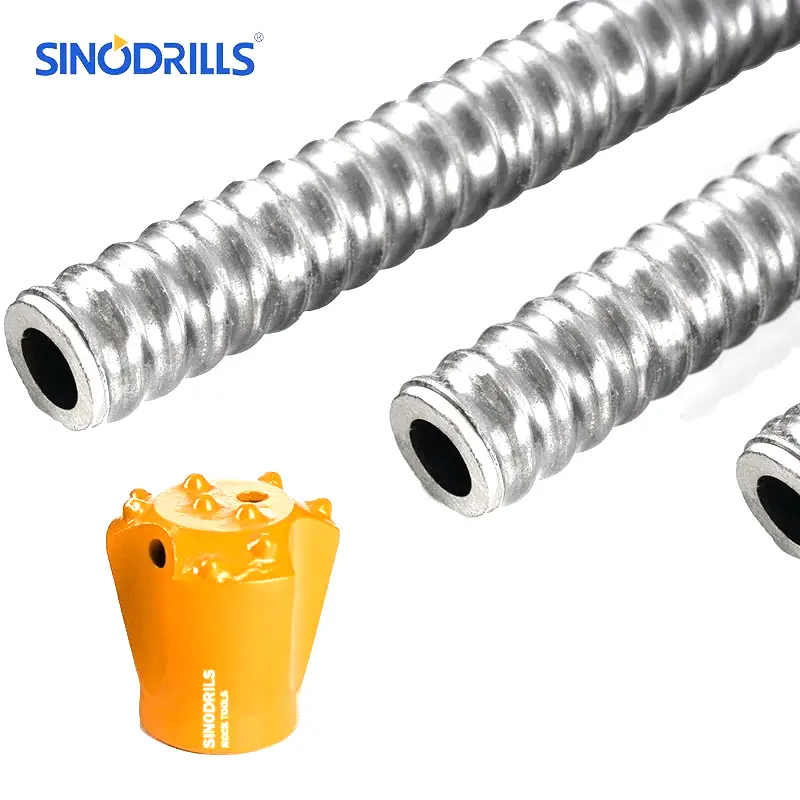

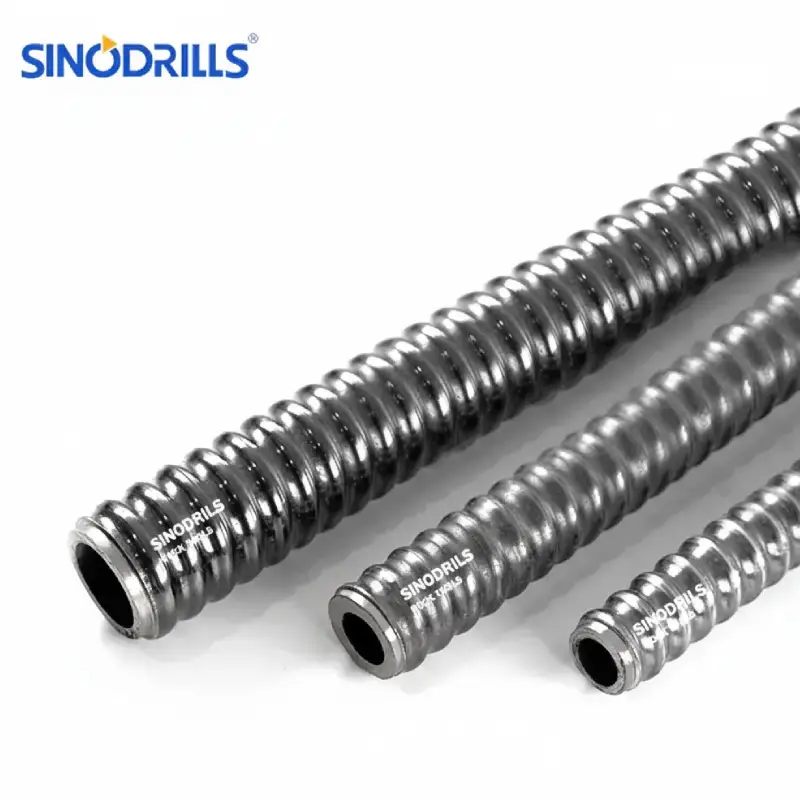
Proceso de Solicitud
La galvanización por inmersión en caliente para anclajes autoperforantes consiste en sumergir los componentes de acero completamente fabricados (barras, tuercas, placas, brocas, acoplamientos) en un baño de zinc fundido. Este proceso de alta temperatura crea una unión metalúrgica, formando múltiples capas de aleaciones de zinc-hierro y una capa exterior de zinc puro sobre la superficie del acero, lo que garantiza un recubrimiento completo y duradero que se adhiere firmemente a las formas complejas de los componentes SDA.
Por el contrario, otros métodos de galvanizado, como el electrogalvanizado (zincado) para SDA, aplican zinc mediante un proceso electroquímico a temperatura ambiente. Esto da como resultado una unión puramente mecánica, típicamente una capa de zinc más delgada y uniforme, sin la formación de aleación característica de la inmersión en caliente. Este proceso puede controlarse mejor para tolerancias de rosca específicas, pero ofrece una protección general menos robusta.
Espesor del recubrimiento
Los anclajes autoperforantes galvanizados por inmersión en caliente cuentan con recubrimientos de zinc significativamente más gruesos, que generalmente oscilan entre 60 y 100 micras, o incluso más, dependiendo del espesor del acero. Esta capa sustancial proporciona una barrera inigualable contra elementos corrosivos y una mayor reserva de zinc de sacrificio, fundamental para la integridad a largo plazo de los anclajes enterrados en terrenos agresivos.
En cambio, los anclajes autoperforantes cincados presentan recubrimientos considerablemente más delgados, generalmente de entre 5 y 10 micras. Si bien esta fina capa ofrece cierta resistencia inicial a la corrosión, su espesor limitado implica que se desgastará mucho más rápido, ofreciendo una protección a largo plazo considerablemente menor contra las aguas subterráneas y los suelos altamente corrosivos presentes en las aplicaciones geotécnicas.
Adhesión y durabilidad
La unión metalúrgica formada durante el galvanizado por inmersión en caliente proporciona una adhesión excepcional del zinc a la superficie de acero del anclaje autoperforante. Esta robusta unión, que incluye la formación de capas resistentes de aleación de zinc y hierro, confiere al recubrimiento una alta resistencia al astillado, descascarillado y abrasión, lo cual es crucial dadas las tensiones mecánicas y la fricción con el suelo que se experimentan durante la instalación del SDA y su uso a largo plazo.
Los recubrimientos cincados, que dependen de una unión mecánica, son inherentemente menos adherentes y más susceptibles a daños por impacto, abrasión o flexión. En el caso de los anclajes autoperforantes, sometidos a tensiones significativas durante la perforación y el relleno, un recubrimiento deteriorado puede provocar rápidamente la exposición del acero y una corrosión prematura.
Mecanismo de protección contra la corrosión
Los anclajes autoperforantes galvanizados en caliente ofrecen una protección de barrera superior gracias a su impresionante espesor y a un mecanismo de protección catódica (de sacrificio) altamente eficaz. Si el recubrimiento de una barra o componente SDA se raya o se daña por la acción de las rocas, el zinc circundante se corroerá preferentemente, protegiendo el acero subyacente de la oxidación y manteniendo la integridad estructural del anclaje durante décadas.
El zincado de los anclajes autoperforantes (SDA) ofrece principalmente protección de barrera. Si bien ofrece cierta protección, su delgadez limita considerablemente su eficacia. Una vez que se rompe la fina capa de zinc, especialmente en entornos geotécnicos agresivos, el acero subyacente del anclaje autoperforante se expone mucho más rápidamente a elementos corrosivos, lo que acelera su degradación.
Idoneidad para entornos hostiles
Los anclajes autoperforantes galvanizados por inmersión en caliente son, sin duda, más adecuados para entornos altamente agresivos y corrosivos, como los que se encuentran en aplicaciones marinas, suelos contaminados, aguas subterráneas ácidas o zonas con alto contenido salino. Su recubrimiento grueso y duradero garantiza la máxima longevidad y rendimiento, lo que los convierte en la opción preferida para el soporte de terreno crítico a largo plazo en proyectos geotécnicos complejos.
Los anclajes autoperforantes cincados, debido a su recubrimiento más fino y menor adherencia, generalmente solo son adecuados para entornos muy suaves y no corrosivos, o para aplicaciones temporales con una vida útil corta. Rara vez se recomiendan para el soporte permanente del terreno en condiciones típicas de construcción o minería debido a su limitada resistencia a la corrosión a largo plazo.
A continuación se presentan algunas diferencias entre los anclajes autoperforantes galvanizados por inmersión en caliente y otros anclajes galvanizados.
| Elemento | SDA galvanizado por inmersión en caliente | Otros SDA galvanizados (por ejemplo, galvanizados) |
| Proceso de Solicitud | Inmersión en zinc fundido; se forma un enlace metalúrgico | Deposición electroquímica; enlace mecánico |
| Espesor del recubrimiento | 60-100+ micrones (cobertura gruesa y uniforme en formas complejas) | 5-10 micrones (delgada, uniforme pero con protección limitada) |
| Adhesión y durabilidad | Excelente (unión metalúrgica), altamente resistente a la abrasión/impacto. | Buena (unión mecánica), más susceptible al astillado/descascarillado |
| Protección contra la corrosión | Barrera superior y protección sacrificial (catódica) | Principalmente barrera, protección sacrificial limitada |
| Idoneidad para entornos hostiles | Excelente rendimiento a largo plazo en terrenos agresivos. | Pobre; solo entornos de corto plazo o templados |
| Costo (típicamente) | Mayor costo inicial | Menor costo inicial |
| Vida útil típica | Décadas | Meses a algunos años en condiciones corrosivas |
Cómo elegir herramientas de perforación galvanizadas por inmersión en caliente y galvanizadas
La elección entre herramientas de perforación galvanizadas por inmersión en caliente y otras formas de herramientas galvanizadas depende de la comprensión de las condiciones ambientales específicas de su proyecto y los requisitos de vida útil esperados.
Para aplicaciones en entornos altamente corrosivos como marinos, industriales o condiciones de suelos ácidos/alcalinos, las herramientas galvanizadas por inmersión en caliente son la mejor opción debido a su revestimiento protector grueso, duradero y sacrificatorio, lo que garantiza la máxima longevidad y reduce los costos de reemplazo.
Por el contrario, si sus operaciones de perforación se realizan en entornos templados, interiores o menos corrosivos donde la estética o las tolerancias más estrictas son primordiales y se acepta una vida útil más corta, entonces otras herramientas galvanizadas (por ejemplo, cincadas) podrían ser suficientes.
- Corrosividad del medio ambiente: Para entornos agresivos (agua salada, suelos ácidos, contaminación industrial), elija galvanizado por inmersión en caliente por su protección robusta y duradera. Para condiciones suaves y secas, otros recubrimientos galvanizados pueden ser adecuados.
- Esperanza de vida esperada: Si la durabilidad a largo plazo y el mínimo mantenimiento son cruciales, las herramientas galvanizadas por inmersión en caliente son la mejor inversión. Para uso temporal o proyectos a corto plazo, otras opciones galvanizadas pueden ser más económicas.
- Abrasión física/impacto: Las herramientas de perforación suelen sufrir un desgaste considerable. Los recubrimientos por inmersión en caliente ofrecen una resistencia superior al astillado y descascarillado gracias a su unión metalúrgica, lo que las hace más duraderas bajo tensión física.
- Requisitos de tolerancia: Si bien la inmersión en caliente añade espesor, lo que podría afectar tolerancias muy ajustadas, generalmente es manejable. Para ajustes extremadamente precisos donde incluso un espesor mínimo del recubrimiento es un problema, se podrían considerar alternativas si la corrosión no es grave.
- Presupuesto vs. Costo del ciclo de vida: Las herramientas sumergidas en caliente tienen un costo inicial más alto, pero ofrecen un costo de ciclo de vida más bajo debido a su mayor durabilidad y menor necesidad de reemplazo o mantenimiento en condiciones difíciles.
Conclusión
En conclusión, la elección entre el galvanizado por inmersión en caliente y otros tipos de recubrimientos galvanizados para sus herramientas de perforación influye significativamente en su rendimiento a largo plazo y su rentabilidad. El galvanizado por inmersión en caliente ofrece una capa de zinc superior, más gruesa y con mayor unión metalúrgica, lo que proporciona una resistencia a la corrosión y una durabilidad inigualables, cruciales para entornos de perforación exigentes.
Si bien otros métodos de galvanización ofrecen cierta protección, la robustez de la galvanización por inmersión en caliente garantiza que sus herramientas de perforación soporten condiciones agresivas, reduciendo el desgaste, minimizando el mantenimiento y prolongando su vida útil. Esto se traduce directamente en una mayor eficiencia y ahorros significativos a largo plazo, protegiendo su inversión en equipos esenciales.
Para todas sus necesidades de herramientas de perforación, incluyendo aquellas que requieren una protección superior contra la corrosión, considere adquirir herramientas de perforación al por mayor de Sinodrills. Nos comprometemos a ofrecer productos duraderos y de alta calidad, garantizando que su equipo esté construido para resistir las condiciones más adversas. Confíe en Sinodrills para obtener soluciones confiables y resistentes.