Los sistemas de anclaje autoperforantes son sistemas de anclaje avanzados, compuestos por barras de anclaje autoperforantes de alta resistencia y totalmente roscadas, brocas, acopladores, tuercas, placas y otros componentes necesarios. Estos sistemas pueden realizar simultáneamente funciones de perforación e inyección de cemento en suelos sueltos y roca fracturada.
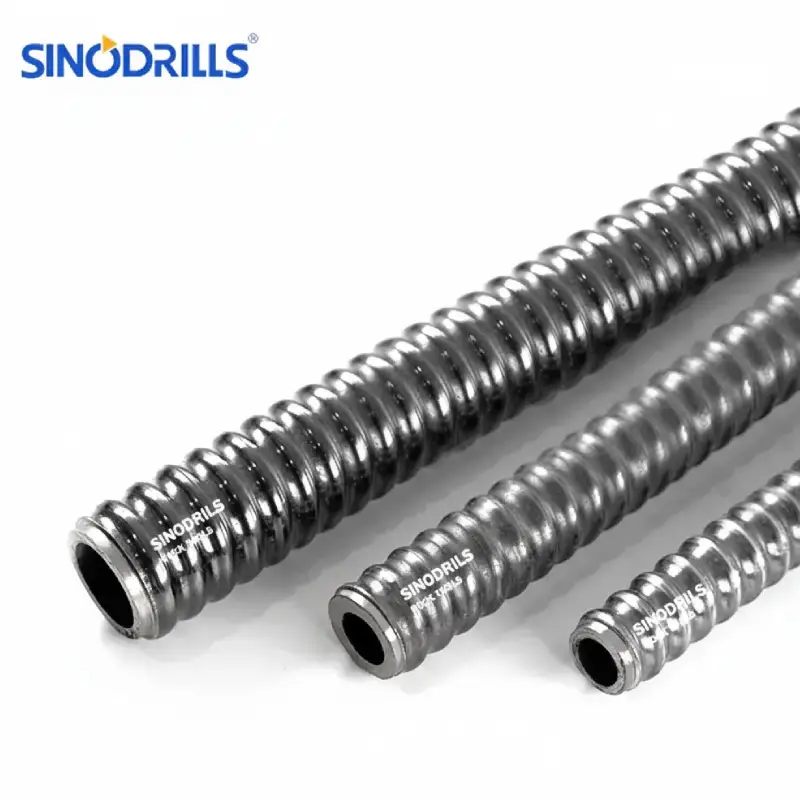
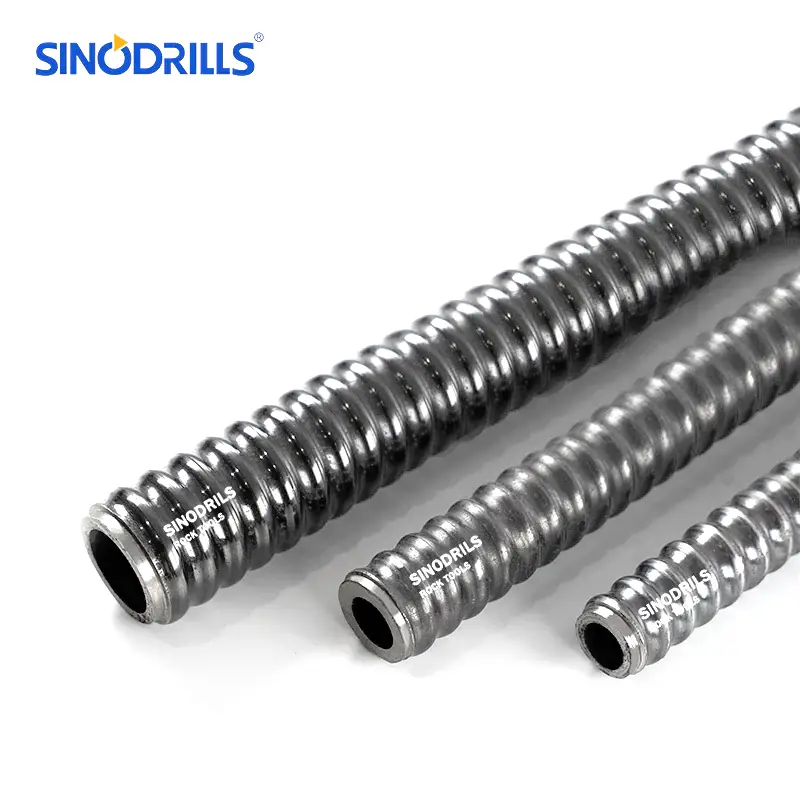
El componente crucial del sistema de anclaje autoperforante son las barras de anclaje autoperforantes, que se dividen en rosca R y rosca T. Las roscas de tipo R presentan perfiles corrugados continuos, generalmente diseñados según las normas ISO 10208 o ISO 1720, con tamaños comunes como R25, R32, R38, R51, etc. Las roscas de tipo T generalmente se basan en diseños internos de cada fabricante y no se ajustan a ninguna norma internacional, con tamaños comunes que incluyen T30, T40, T52, T73, T76, T103, T111, etc.
¿Qué son las barras de anclaje autoperforantes?
Las barras de anclaje autoperforantes son sistemas de anclaje de acero diseñados para perforar, inyectar lechada y anclar en una sola operación continua. Combinan una barra roscada hueca con una broca, lo que permite su instalación en terrenos inestables.
La lechada se inyecta a través de la barra durante la perforación, creando un soporte inmediato para proyectos de tunelaje, minería, estabilización de taludes y refuerzo de cimientos.
Barras de anclaje autoperforantes recomendadas
Método de producción de barras de anclaje autoperforantes
La producción de barras de anclaje autoperforantes sigue un proceso de fabricación controlado para garantizar resistencia, precisión y durabilidad en aplicaciones de soporte terrestre. Comienza con la selección de acero de aleación de alta calidad, seguido del laminado en caliente para formar el perfil de la barra.
El mecanizado de precisión crea roscas continuas, mientras que el tratamiento térmico mejora el rendimiento mecánico. Los pasos finales incluyen el tratamiento superficial, la inspección y las pruebas para cumplir con los estándares de ingeniería.
Hay tres formas de producir barras de anclaje autoperforantes: laminado en frío, laminado en caliente y laminado en tibio.
1. Laminación en frío

Este proceso, ampliamente utilizado en países europeos, utiliza tubos de acero de aleación baja en carbono como materia prima. Estos tubos presentan una menor dureza y resistencia, pero una mayor plasticidad, lo que permite su laminación a temperatura ambiente sin calentamiento. Este proceso de laminación refina la estructura del grano. Al no requerir calentamiento, este método es más eficiente energéticamente y respetuoso con el medio ambiente, y la calidad es relativamente estable.
Sin embargo, al no someterse a tratamiento térmico, la resistencia de las barras de anclaje autoperforantes depende principalmente de la resistencia de las tuberías de acero. Para lograr una capacidad de carga adecuada (principalmente resistencia a la tracción y al límite elástico), estas barras de anclaje autoperforantes deben mantener un espesor suficiente, lo que implica un peso por metro relativamente mayor o una mayor superficie de sección.
2. Laminado en caliente
El laminado en caliente, que evolucionó a partir del proceso de laminado en frío, se utiliza principalmente en países como China, Turquía, Irán e India. Las barras de anclaje autoperforantes fabricadas mediante laminado en caliente generalmente utilizan tubos de acero de aleación de medio carbono. A diferencia del laminado en frío, el laminado en caliente requiere que la materia prima se caliente por encima de la temperatura de transición de fase (alrededor de 1000 °C) antes del laminado, seguido de un enfriamiento rápido con agua, lo que constituye esencialmente un proceso de temple incompleto.
Si bien este método permite la producción de barras de anclaje autoperforantes más resistentes con tubos de acero más delgados, compromete su ductilidad. Estas barras son más resistentes, pero menos plásticas y más frágiles, con una menor tasa de elongación.
Además, el equipo utilizado en este proceso suele ser primitivo y, debido a las grandes variaciones de temperatura en el entorno, resulta difícil controlar los cambios exactos de temperatura, lo que genera inconsistencias en las dimensiones y la calidad de las barras de anclaje autoperforantes. Si los requisitos de calidad para las barras de anclaje autoperforantes no son altos, el laminado en caliente puede ser rentable para proyectos de soporte temporales, pero no es adecuado para proyectos permanentes.
3. Rodamiento en caliente
El laminado en caliente es un proceso intermedio entre el laminado en frío y el laminado en caliente, que generalmente utiliza tubos de acero de medio carbono como materia prima. Este método requiere calentar la materia prima a aproximadamente 500 °C para el laminado. Optimiza las propiedades del tubo de acero, equilibrando y garantizando la resistencia, a la vez que logra una buena ductilidad de las barras de anclaje autoperforantes.
Además, como la temperatura de calentamiento no es muy alta, el control dimensional de las barras de anclaje autoperforantes es más preciso y la calidad es estable. Por lo tanto, el laminado en caliente permite un excelente equilibrio entre tenacidad y ductilidad, logrando propiedades mecánicas generales superiores.
Conclusión
Como fabricante profesional con más de 20 años de experiencia en producción, Sinodrills cuenta con ocho líneas de producción totalmente automatizadas de barras de anclaje autoperforantes. Nuestras barras de anclaje autoperforantes son dimensionalmente precisas y consistentes, lo que garantiza resistencia y excelente tenacidad, alcanzando plenamente...
Estándares europeos, que en algunos aspectos incluso superan las normas europeas. Nuestros productos se utilizan ampliamente en proyectos ferroviarios, de túneles, de bulonado de roca, de infraestructura y de minería en toda Europa.
¡Afiance su próximo proyecto con los sistemas de anclaje autoperforantes de Sinodrills!