Gli utensili da perforazione operano in alcuni degli ambienti più abrasivi e corrosivi immaginabili, rendendo la loro protezione fondamentale per garantirne longevità e prestazioni. Comprendere le sfumature dei rivestimenti di zinco è fondamentale per massimizzare la resistenza delle vostre attrezzature. Questo blog esplorerà le differenze tra finiture zincate a caldo e altre finiture zincate.
La scelta del giusto rivestimento protettivo ha un impatto diretto sull'efficienza operativa e sui costi di sostituzione. Approfondiremo come questi diversi processi di zincatura influiscono sulla durata, l'adesione e la durata complessiva dei vostri preziosi utensili di perforazione, aiutandovi a prendere decisioni consapevoli per una maggiore resilienza.
Cos'è la zincatura a caldo?

La zincatura a caldo è un metodo altamente efficace per applicare un rivestimento protettivo di zinco all'acciaio o al ferro. Il processo prevede una pulizia accurata dell'oggetto in acciaio e la sua successiva immersione in un bagno di zinco fuso, generalmente mantenuto a temperature intorno ai 450 °C (840 °F).
Durante l'immersione, lo zinco si lega metallurgicamente al ferro presente nell'acciaio, formando una serie di strati resistenti di lega zinco-ferro, sormontati da uno strato esterno di zinco puro.
Questo rivestimento fornisce sia una robusta barriera contro gli agenti corrosivi sia una protezione catodica ( sacrificale ), in cui lo zinco si corrode preferenzialmente rispetto all'acciaio, prolungando significativamente la durata del metallo, soprattutto in ambienti esterni o industriali difficili.
Cosa significa zincato?

La zincatura è un termine generico che indica il processo di applicazione di un rivestimento protettivo di zinco su acciaio o ferro per prevenire la ruggine. Questo può essere ottenuto con diversi metodi, il più comune dei quali è la zincatura a caldo, ma include anche la zincatura elettrolitica (zincatura), la sherardizzazione e la zincatura a spruzzo.
Lo zinco agisce come uno strato sacrificale, corrodendosi prima dell'acciaio, e fornisce anche una barriera, impedendo alle sostanze corrosive di raggiungere il metallo base. Questo prolunga significativamente la durata dei prodotti in acciaio, rendendoli adatti a un'ampia gamma di applicazioni in cui è richiesta la resistenza alla corrosione.
Zincato a caldo vs zincato

Comprendere la differenza tra rivestimenti zincati a caldo e altri rivestimenti zincati è fondamentale per scegliere la protezione anticorrosione ottimale per i vostri prodotti in acciaio, in particolare per gli utensili da perforazione. Sebbene entrambi i rivestimenti impieghino zinco, i loro metodi di applicazione producono risultati molto diversi in termini di durata e prestazioni.
Questo confronto illustrerà nel dettaglio le principali differenze, aiutandoti a prendere una decisione informata per migliorare la resilienza e la longevità delle tue apparecchiature in ambienti difficili.
Processo di richiesta
La zincatura a caldo prevede l'immersione dell'acciaio accuratamente pulito in un bagno di zinco fuso. Questo processo ad alta temperatura crea un legame metallurgico, formando più strati di leghe di zinco-ferro e uno strato esterno di zinco puro sulla superficie dell'acciaio.
Al contrario, altri metodi di zincatura, come la zincatura elettrolitica (zincatura), applicano lo zinco attraverso un processo elettrochimico a temperatura ambiente. Ciò si traduce in un legame puramente meccanico, in genere uno strato di zinco più sottile e uniforme, senza la formazione di lega caratteristica della zincatura a caldo.
Spessore del rivestimento
I rivestimenti zincati a caldo sono significativamente più spessi, in genere da 60 a 100 micron, o anche di più. Questo consistente strato di zinco fornisce una barriera robusta e una maggiore riserva di protezione sacrificale, garantendo una maggiore durata in condizioni difficili.
I rivestimenti zincati sono considerevolmente più sottili, solitamente tra 5 e 10 micron. Sebbene questo sottile strato offra una certa resistenza iniziale alla corrosione, il suo spessore limitato ne riduce l'usura, offrendo una protezione a lungo termine inferiore, soprattutto in ambienti aggressivi.
Adesione e durata
Il legame metallurgico che si forma durante la zincatura a caldo crea un'adesione incredibilmente forte tra lo zinco e l'acciaio. Ciò rende il rivestimento altamente resistente a scheggiature, sfaldamenti e abrasioni, garantendone l'integrità anche in caso di sollecitazioni fisiche durante le operazioni di perforazione.
I rivestimenti zincati, con il loro legame meccanico, sono meno aderenti e più soggetti a danni. Possono graffiarsi o scheggiarsi più facilmente, esponendo l'acciaio sottostante alla corrosione, che compromette prematuramente la barriera protettiva.
Meccanismo di protezione dalla corrosione
La zincatura a caldo offre una protezione barriera superiore grazie al suo spessore e alla sua robustezza. Fondamentalmente, offre un'eccellente protezione catodica (sacrificale): se il rivestimento viene danneggiato, lo zinco circostante si corroderà prima dell'acciaio sottostante, proteggendo il metallo di base dalla ruggine.
La zincatura offre principalmente una protezione barriera. Pur offrendo una certa azione sacrificale, il suo spessore sottile ne limita l'efficacia in questo senso. Una volta che il sottile strato di zinco viene rotto, l'acciaio sottostante è più rapidamente esposto agli agenti corrosivi.
Forma
Le superfici zincate a caldo presentano in genere un aspetto grigio opaco, leggermente ruvido e spesso non uniforme, a volte con motivi a lustrini, a causa del rivestimento più spesso e del processo di raffreddamento. Questa finitura è generalmente accettabile per applicazioni industriali o edilizie in cui la funzionalità prevale sull'estetica.
Gli articoli zincati, essendo più sottili e applicati in modo più uniforme, presentano una finitura più brillante, liscia ed esteticamente più gradevole, spesso con una sfumatura argentea, blu o gialla (dovuta alla cromatazione). Questo li rende preferiti per applicazioni in cui l'aspetto estetico è importante e il rischio di corrosione è minore.
Ecco alcune differenze tra rivestimenti zincati a caldo e zincati:
| Caratteristica | Zincato a caldo | Altro zincato (ad esempio zincato) |
| Procedure di ammissione | Immersione in zinco fuso; legame metallurgico formato | Deposizione elettrochimica; legame meccanico |
| Spessore del rivestimento | 60-100+ micron (spessore) | 5-10 micron (sottile) |
| Adesione | Eccellente (legame metallurgico), altamente durevole | Buono (legame meccanico), meno resistente alle scheggiature |
| Protezione contro la corrosione | Barriera superiore e protezione sacrificale (catodica) | Principalmente barriera, protezione sacrificale limitata |
| Forma | Grigio opaco, ruvido, a volte non uniforme (a lustrini) | Brillante, liscio, uniforme (sfumatura argentata, blu o gialla) |
| Costo | Costo iniziale generalmente più elevato per il processo di rivestimento | Costo iniziale generalmente inferiore per il processo di rivestimento |
| Durabilità in ambienti difficili | Eccellente; lunga durata | Moderato; durata più breve in condizioni corrosive |
| Idoneità dell'applicazione | Ambienti esterni, industriali, marini, altamente corrosivi | Ambienti interni, miti, applicazioni estetiche |
Punte da trapano zincate a caldo vs punte da trapano zincate

Sia le punte da trapano zincate a caldo che quelle zincate tradizionali utilizzano un rivestimento di zinco per migliorare la resistenza alla corrosione, ma i loro processi di produzione e le caratteristiche del rivestimento possono differire. Per gli acquirenti e i professionisti del settore, comprendere queste differenze è fondamentale per determinare quale opzione offra maggiore durata, protezione della superficie, rapporto costo-efficacia e prestazioni ottimali per specifici ambienti di lavoro.
1. Processo di rivestimento
Le punte da trapano zincate a caldo vengono prodotte immergendo i componenti in acciaio nello zinco fuso, consentendo allo zinco di formare uno strato protettivo legato metallurgicamente. Le punte da trapano zincate convenzionali possono utilizzare metodi come l'elettrozincatura, che deposita lo zinco sulla superficie tramite un processo elettrico. Il metodo di produzione influisce sullo spessore e sulla protezione del rivestimento.
2. Spessore del rivestimento
La zincatura a caldo produce generalmente un rivestimento di zinco più spesso e robusto rispetto alla zincatura elettrolitica. Questo rivestimento aggiuntivo offre una maggiore protezione contro l'usura meccanica e gli agenti atmosferici. Le punte da trapano zincate standard presentano in genere un rivestimento più sottile e uniforme, che può essere adatto quando la protezione anticorrosione per impieghi gravosi non è il requisito principale.
3. Resistenza alla corrosione
Le punte da trapano zincate a caldo offrono generalmente una maggiore resistenza alla corrosione a lungo termine grazie al loro rivestimento di zinco più spesso, che garantisce una protezione maggiore. Sono più adatte ad ambienti umidi, esterni o gravosi. Le punte da trapano zincate con rivestimenti più sottili possono comunque resistere all'umidità e all'ossidazione comuni, ma potrebbero richiedere una sostituzione più frequente in caso di esposizione intensa.
4. Durevolezza
Lo strato di zinco più spesso, ottenuto tramite zincatura a caldo, può migliorare la durata e la protezione complessiva della punta da trapano. Tuttavia, il rivestimento di zinco in sé non è l'unico fattore determinante per le prestazioni di taglio. La geometria della punta, la qualità dell'acciaio, il trattamento termico, la composizione del carburo e il design del tagliente rimangono fattori più importanti nella valutazione della durata della foratura.
5. Aspetto superficiale
Le superfici zincate a caldo presentano spesso un aspetto leggermente più spesso, ruvido o screziato a causa del processo di fuso dello zinco. Le punte da trapano zincate standard hanno in genere una superficie più liscia e di colore argento più uniforme. Sebbene l'aspetto possa indicare differenze nel processo di lavorazione, non dovrebbe essere utilizzato da solo per valutare la qualità di una punta da trapano o la sua durata prevista.
6. applicazioni
Le punte da trapano zincate a caldo sono più indicate quando la protezione dalla corrosione è particolarmente importante, ad esempio in applicazioni esterne impegnative o in ambienti umidi. Le punte da trapano zincate standard sono spesso più adatte ad ambienti generici in cui è sufficiente una moderata resistenza alla corrosione. In entrambi i casi, il materiale e il design della punta da trapano devono essere compatibili con il materiale da forare.
7. Costo
La zincatura a caldo può comportare processi aggiuntivi e un rivestimento di zinco più spesso, il che può aumentare i costi di produzione rispetto ai rivestimenti zincati più sottili. Le punte da trapano zincate standard possono quindi risultare più economiche per un utilizzo generico. Tuttavia, la scelta più conveniente dipende dalle condizioni di utilizzo, dalla durata prevista, dalla frequenza di sostituzione e dall'importanza della protezione dalla corrosione.
| Aspetto | Punte da trapano zincate a caldo | Punte da trapano zincate |
|---|---|---|
| Processo di rivestimento | Immerso nello zinco fuso | Spesso si ricorre all'elettrozincatura o ad altri processi di rivestimento con zinco. |
| Spessore del rivestimento | Generalmente più spesso | Generalmente più sottili |
| Resistenza alla corrosione | Ideale per ambienti esigenti | Adatto ad ambienti ordinari |
| Durata del rivestimento | Alto | Da moderato a buono |
| Aspetto superficiale | Spesso con texture o paillettes | Solitamente più liscio e uniforme |
| Le migliori applicazioni | Condizioni esterne, umide e impegnative | Perforazione per uso generale |
| Costo | Spesso più alto | Generalmente più economico |
| Prestazioni di taglio | Determinata principalmente dal materiale e dalla geometria della punta. | Determinata principalmente dal materiale e dalla geometria della punta. |
La differenza principale risiede nel processo di zincatura e nella conseguente protezione, non necessariamente nella capacità di foratura in sé. Nella scelta tra i vari tipi di punte, è necessario considerare l'ambiente di lavoro, l'esposizione alla corrosione, il materiale della punta, la geometria di taglio e la durata prevista.
Ancoraggi autoforanti zincati a caldo vs. zincati

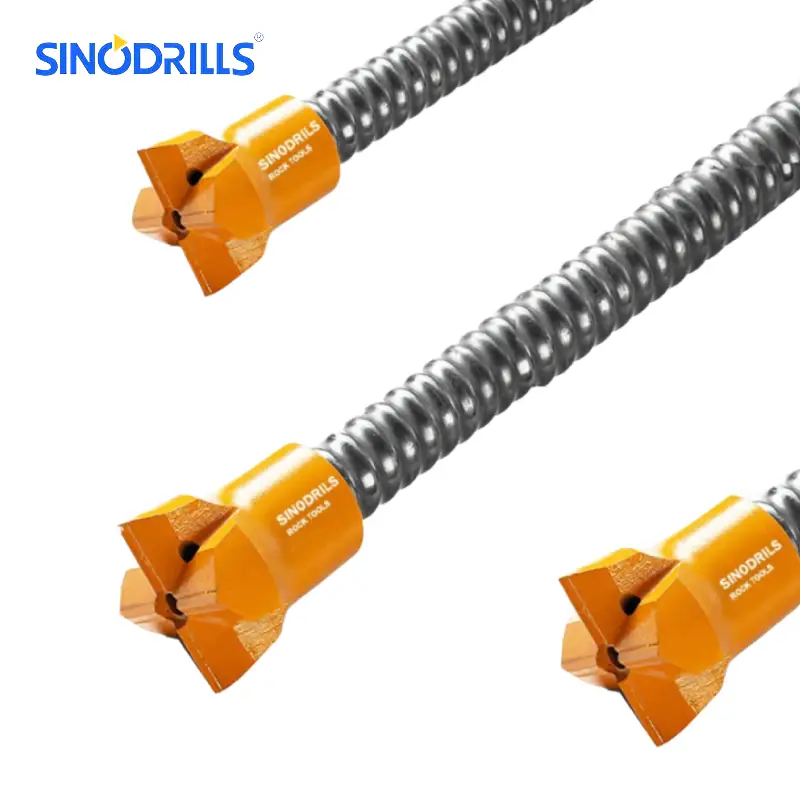
Nella scelta di ancoraggi autoforanti per progetti geotecnici impegnativi, il tipo di rivestimento di zinco influisce significativamente sulle prestazioni e sulla durata. Sebbene sia la zincatura a caldo che la zincatura a caldo si riferiscano alla protezione con zinco, i metodi di applicazione producono risultati molto diversi, cruciali per la sicurezza dei vostri utensili SDA.
Questo confronto evidenzia le principali differenze, aiutandoti a scegliere la protezione ottimale contro la corrosione per migliorare la resilienza e la durata dei tuoi ancoraggi autoperforanti in ambienti difficili.
Ancoraggi autoperforanti consigliati
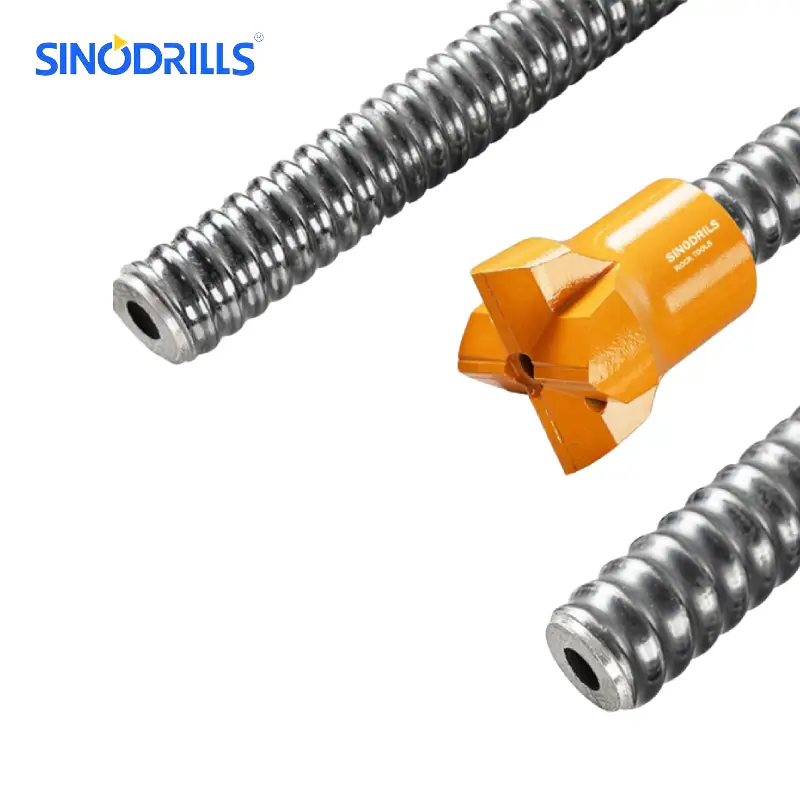
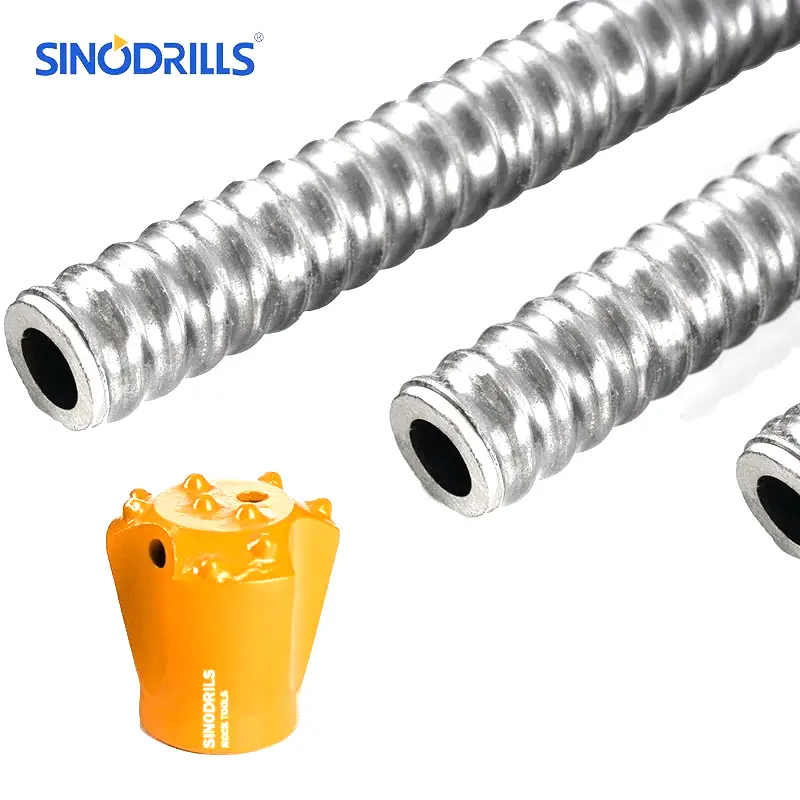

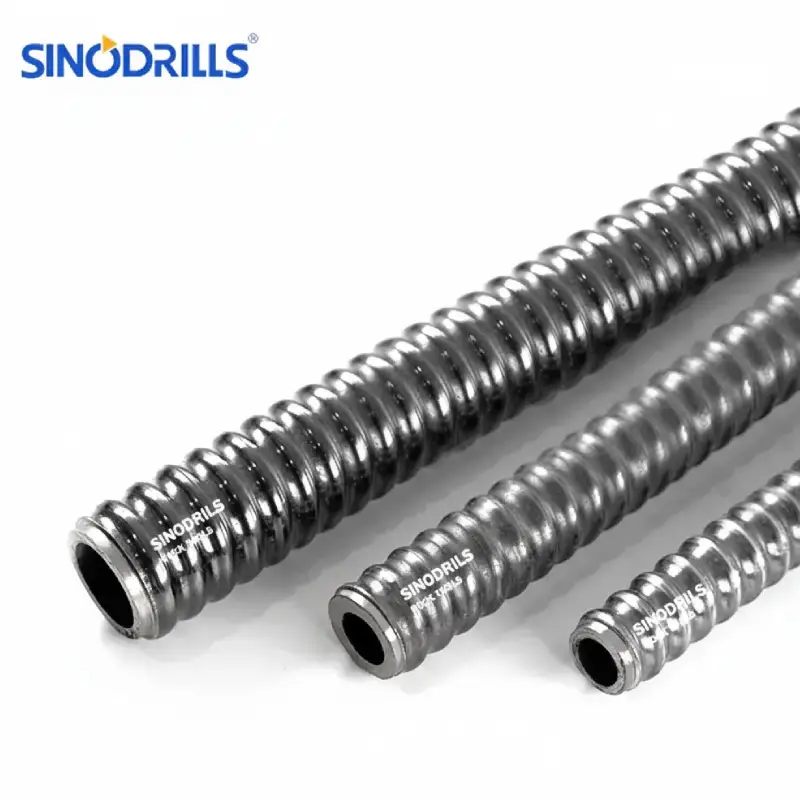
Processo di richiesta
La zincatura a caldo per ancoraggi autoperforanti prevede l'immersione dei componenti in acciaio completamente lavorati (barre, dadi, piastre, punte, giunti) in un bagno di zinco fuso. Questo processo ad alta temperatura crea un legame metallurgico, formando molteplici strati di leghe di zinco-ferro e uno strato esterno di zinco puro sulla superficie dell'acciaio, garantendo un rivestimento completo e durevole che aderisce saldamente alle forme complesse dei componenti SDA.
Al contrario, altri metodi di zincatura, come la zincatura elettrolitica (zincatura) per le barre di acciaio zincato (SDA), applicano lo zinco attraverso un processo elettrochimico a temperatura ambiente. Ciò si traduce in un legame puramente meccanico, in genere uno strato di zinco più sottile e uniforme, senza la formazione di lega caratteristica della zincatura a caldo. Questo processo può essere più controllato per tolleranze specifiche della filettatura, ma offre una protezione complessiva meno robusta.
Spessore del rivestimento
Gli ancoraggi autoperforanti zincati a caldo vantano rivestimenti di zinco significativamente più spessi, generalmente compresi tra 60 e 100 micron, o anche di più, a seconda dello spessore dell'acciaio. Questo strato consistente fornisce una barriera ineguagliabile contro gli elementi corrosivi e una maggiore riserva di zinco sacrificale, fondamentale per l'integrità a lungo termine degli ancoraggi interrati in terreni aggressivi.
Gli ancoraggi autoperforanti zincati, al contrario, presentano rivestimenti considerevolmente più sottili, solitamente compresi tra 5 e 10 micron. Sebbene questo sottile strato offra una certa resistenza iniziale alla corrosione, il suo spessore limitato ne riduce notevolmente l'usura, offrendo una protezione a lungo termine notevolmente inferiore contro le acque sotterranee e i terreni altamente corrosivi tipici delle applicazioni geotecniche.
Adesione e durata
Il legame metallurgico che si forma durante la zincatura a caldo garantisce un'adesione eccezionale dello zinco alla superficie in acciaio dell'ancoraggio autoperforante. Questo robusto legame, che include la formazione di strati resistenti di lega zinco-ferro, rende il rivestimento altamente resistente a scheggiature, sfaldamenti e abrasioni, un fattore cruciale date le sollecitazioni meccaniche e l'attrito al suolo a cui sono sottoposti durante l'installazione dell'ancoraggio autoperforante e il suo utilizzo a lungo termine.
I rivestimenti zincati, basandosi su un legame meccanico, sono intrinsecamente meno aderenti e più suscettibili a danni da impatto, abrasione o piegatura. Per gli ancoraggi autoperforanti, sottoposti a notevoli sollecitazioni durante la perforazione e la cementazione, un rivestimento compromesso può rapidamente esporre l'acciaio e causare corrosione prematura.
Meccanismo di protezione dalla corrosione
Gli ancoraggi autoforanti zincati a caldo offrono una protezione di barriera superiore grazie al loro notevole spessore e a un meccanismo di protezione catodica (sacrificale) altamente efficace. Se il rivestimento di una barra o di un componente SDA viene graffiato o danneggiato da rocce, lo zinco circostante si corroderà in modo preferenziale, proteggendo l'acciaio sottostante dalla ruggine e mantenendo l'integrità strutturale dell'ancoraggio per decenni.
La zincatura degli ancoraggi autoperforanti (SDA) offre principalmente una protezione di tipo barriera. Pur offrendo una certa azione sacrificale, il suo spessore sottile ne limita fortemente l'efficacia in questo senso. Una volta che il sottile strato di zinco viene perforato, soprattutto in ambienti geotecnici aggressivi, l'acciaio sottostante dell'ancoraggio autoperforante è esposto molto più rapidamente agli elementi corrosivi, accelerandone il degrado.
Idoneità per ambienti difficili
Gli ancoraggi autoperforanti zincati a caldo sono inequivocabilmente più adatti ad ambienti altamente aggressivi e corrosivi, come quelli tipici delle applicazioni marine, dei terreni contaminati, delle falde acquifere acide o delle aree ad alto contenuto salino. Il loro rivestimento spesso e resistente garantisce la massima longevità e prestazioni, rendendoli la scelta preferita per il supporto a terra critico e a lungo termine in progetti geotecnici complessi.
Gli ancoraggi autoperforanti zincati, a causa del loro rivestimento più sottile e della minore adesione, sono generalmente adatti solo per ambienti molto miti e non corrosivi o per applicazioni temporanee in cui si prevede una breve durata. Sono raramente consigliati per il supporto permanente a terra in tipiche condizioni di costruzione o estrazione mineraria a causa della loro limitata resistenza alla corrosione a lungo termine.
Ecco alcune differenze tra le ancore autoforanti zincate a caldo e quelle zincate con altri metodi.
| Caratteristica | SDA zincato a caldo | Altri SDA zincati (ad esempio zincati) |
| Procedure di ammissione | Immersione in zinco fuso; legame metallurgico formato | Deposizione elettrochimica; legame meccanico |
| Spessore del rivestimento | 60-100+ micron (copertura spessa e uniforme su forme complesse) | 5-10 micron (sottile, uniforme ma protezione limitata) |
| Adesione e durata | Eccellente (legame metallurgico), altamente resistente all'abrasione/impatto | Buono (legame meccanico), più suscettibile a scheggiature/sfaldature |
| Protezione contro la corrosione | Barriera superiore e protezione sacrificale (catodica) | Principalmente barriera, protezione sacrificale limitata |
| Idoneità per ambienti difficili | Eccellente; prestazioni a lungo termine su terreni aggressivi | Scarso; solo per ambienti miti o di breve durata |
| Costo (tipicamente) | Costo iniziale più alto | Costo iniziale inferiore |
| Tipica durata della vita | decenni | Da mesi a qualche anno in condizioni corrosive |
Come scegliere utensili di perforazione zincati a caldo e zincati
La scelta tra utensili di perforazione zincati a caldo e altri tipi di utensili di perforazione zincati dipende dalla comprensione delle condizioni ambientali specifiche del progetto e dei requisiti di durata prevista.
Per applicazioni in ambienti altamente corrosivi come quelli marini, industriali o in terreni acidi/alcalini, gli utensili zincati a caldo sono la scelta migliore grazie al loro rivestimento spesso, durevole e altamente protettivo, che garantisce la massima longevità e riduce i costi di sostituzione.
Al contrario, se le operazioni di perforazione si svolgono in ambienti miti, al chiuso o meno corrosivi, in cui l'estetica o tolleranze più strette sono fondamentali e una durata inferiore è accettabile, potrebbero essere sufficienti altri utensili zincati (ad esempio zincati).
- Corrosività dell'ambiente: Per ambienti aggressivi (acqua salata, terreno acido, inquinamento industriale), si consiglia la zincatura a caldo per la sua protezione robusta e duratura. Per condizioni climatiche miti e asciutte, altri rivestimenti zincati potrebbero essere adeguati.
- Durata prevista: Se la durata a lungo termine e la manutenzione minima sono essenziali, gli utensili zincati a caldo rappresentano un investimento migliore. Per un utilizzo temporaneo o per progetti a breve termine, altre opzioni zincate possono essere più economiche.
- Abrasione/impatto fisico: Gli utensili da perforazione sono spesso soggetti a notevole usura. I rivestimenti a caldo offrono una resistenza superiore a scheggiature e sfaldamenti grazie al loro legame metallurgico, rendendoli più resistenti alle sollecitazioni fisiche.
- Requisiti di tolleranza: Sebbene l'immersione a caldo aggiunga spessore, il che potrebbe influire su tolleranze molto strette, è generalmente gestibile. Per accoppiamenti estremamente precisi, dove anche uno spessore minimo del rivestimento rappresenta un problema, si potrebbero prendere in considerazione alternative se la corrosione non è grave.
- Budget vs. costo del ciclo di vita: Gli utensili lavorati a caldo hanno un costo iniziale più elevato, ma offrono un costo del ciclo di vita inferiore grazie alla loro maggiore durata e alla ridotta necessità di sostituzione o manutenzione in condizioni difficili.
Conclusione
In conclusione, la scelta tra la zincatura a caldo e altre forme di rivestimento zincato per i vostri utensili da perforazione influisce significativamente sulle loro prestazioni a lungo termine e sul loro rapporto costi-benefici. La zincatura a caldo offre uno strato di zinco superiore, più spesso e con un legame metallurgico più forte, garantendo una resistenza alla corrosione e una durata senza pari, fondamentali per gli ambienti di perforazione più difficili.
Sebbene altri metodi di zincatura offrano una certa protezione, la robustezza della zincatura a caldo garantisce che gli utensili di perforazione resistano a condizioni aggressive, riducendo l'usura, minimizzando la manutenzione e prolungandone la durata operativa. Questo si traduce direttamente in una maggiore efficienza e in risparmi significativi nel tempo, salvaguardando il vostro investimento in attrezzature vitali.
Per tutte le vostre esigenze di utensili di perforazione, comprese quelle che richiedono una protezione superiore dalla corrosione, considerate l'acquisto all'ingrosso di utensili di perforazione da Sinodrills. Ci impegniamo a fornire prodotti di alta qualità e durevoli, garantendo che le vostre attrezzature siano costruite per durare nelle condizioni più difficili. Affidatevi a Sinodrills per soluzioni affidabili e resistenti.